



Die Sicherung von palettierten Waren für den Transport erfordert systematische Planung, zuverlässige Maschinen und hochwertige Verbrauchsmaterialien. Innerhalb der industriellen Verpackung stellt die Nutzung von Stretchfolienmaschinen einen bedeutenden Übergang von manueller Arbeit zu automatisierter Präzision dar. Dieser Übergang adressiert die Variablen, die Transitschäden, Produktverluste und hohe Betriebskosten verursachen. Während manuelles Wickeln oft zu inkonsistentem Druck und Abfall führt, bietet die mechanisierte Anwendung eine standardisierte Methode, um Waren in globalen Lieferketten zu schützen.
Für Betriebsleiter und Logistikdirektoren ist das Verständnis der Parameter dieses Prozesses der Schlüssel zur Aufrechterhaltung eines hohen Durchsatzes. Diese umfassende Analyse untersucht die mechanischen Prinzipien, betrieblichen Variablen, Maschinentypen und Strategien zur Fehlersuche, die erfolgreiche Wickelprozesse definieren. Sie hebt auch hervor, wie leistungsstarke Verpackungsmaterialien, wie die von Youyi hergestellten, zur allgemeinen Transitsicherheit beitragen.
Die Physik der Lastencontainment: Manuelle vs. Maschinenanwendung
Das Hauptziel der Einheitlichkeit einer Palette besteht darin, eine einzige, kohäsive Einheit aus mehreren einzelnen Kartons oder Artikeln zu schaffen. Diese kohäsive Einheit muss multidirektionalen Kräften während Beschleunigung, Bremsen, Kurvenfahren und Lagerstapelung standhalten. Die Unterschiede zwischen manueller Anwendung und Maschinenwickeln zeigen, warum Automatisierung in modernen Verteilzentren stark bevorzugt wird.
Konsistente Haltekraft
Die Haltekraft ist der gesamte Druck, den die Folienlagen auf die palettierte Last ausüben. Manuelles Wickeln beruht vollständig auf der physischen Stärke und Ausdauer des Lagerarbeiters. Folglich haben Paletten, die zu Beginn einer Schicht gewickelt werden, normalerweise eine höhere Haltekraft als solche, die am Ende des Tages gewickelt werden. Diese Variabilität bringt Risiken während des Transports mit sich. Maschinenwickeln wendet eine konsistente, voreingestellte Spannung auf jede Quadratzoll der Palette an und stellt sicher, dass die oberen, mittleren und unteren Abschnitte der Last mit einheitlichem Druck zusammengehalten werden.
Die Rolle des Foliengedächtnisses
Moderne Stretchfolien werden hauptsächlich aus Linear Low-Density Polyethylen (LLDPE) hergestellt. Dieses Polymer besitzt eine elastische Rückführung, die allgemein als Foliengedächtnis bekannt ist. Wenn eine Maschine die Folie über ihre ursprüngliche Länge hinaus dehnt, versucht das Material natürlich, in seinen ursprünglichen Zustand zurückzukehren. Diese kontinuierliche elastomere Kontraktion erzeugt einen festen Halt um die Last. Maschinenwickeln dehnt die Folie bis zu ihrem Fließpunkt, ohne sie zu reißen, und maximiert so diese elastische Rückführung. Manuelles Wickeln dehnt die Folie selten über 15% bis 20% ihres Potenzials hinaus, was dazu führt, dass die Folie locker bleibt und ihr elastisches Gedächtnis nicht nutzen kann.
Materialnutzung und Kostenkontrolle
In Versandumgebungen mit hohem Volumen stellt Materialverschwendung eine erhebliche finanzielle Belastung dar. Manuelle Bediener wickeln oft bestimmte Abschnitte einer Palette über, um schwache Bereiche auszugleichen, was zu übermäßigem Materialverbrauch führt. Automatisierte Wickler verwenden präzise Folienzufuhrsysteme, die den genauen Überlappungsprozentsatz und die Spannung kontrollieren. Diese Vorhersehbarkeit ermöglicht es den Beschaffungsteams, genaue Kosten-pro-Palette-Metriken zu berechnen, was die Betriebshaushalte stabilisiert und Verpackungsabfälle reduziert.
Kernbetriebsvariablen der Nutzung von Stretchfolienmaschinen
Um eine erfolgreiche Palettenverpackung zu erreichen, ist es erforderlich, mehrere Variablen auszubalancieren. Die Anpassung dieser Parameter stellt sicher, dass verschiedene Lasttypen gesichert werden, ohne Produktdeformation oder Folienversagen zu verursachen.
1. Vorstreckverhältnisse
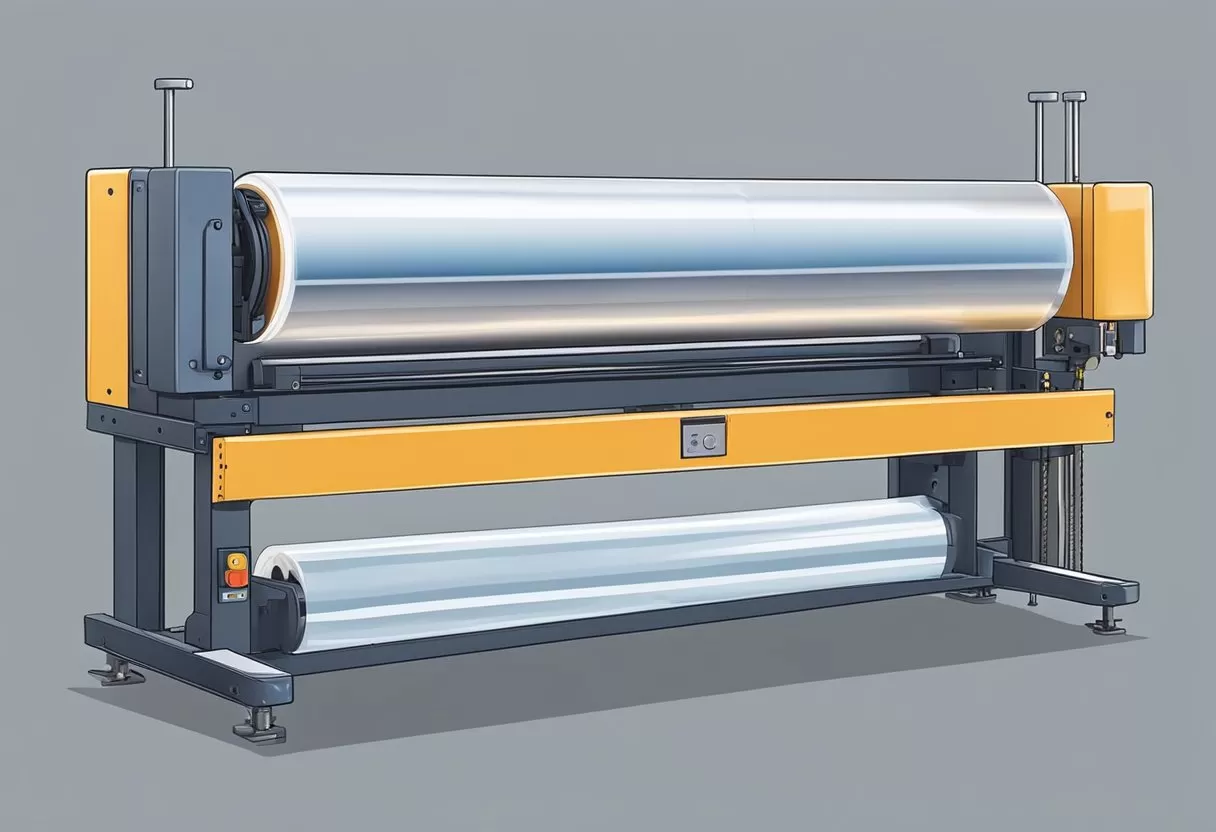
Das Vorstrecken erfolgt innerhalb des Filmwagens, bevor der Film auf die Palette aufgebracht wird. Der Wagen enthält zwei Rollen, die mit unterschiedlichen Geschwindigkeiten laufen; die zweite Rolle dreht sich schneller als die erste und dehnt den Film. Die Vorstreckverhältnisse liegen typischerweise zwischen 150 % und über 300 %. Zum Beispiel verwandelt ein Vorstreckverhältnis von 250 % einen Meter Film auf der Rolle in 3,5 Meter aufgebrachten Film. Der korrekte Einsatz der Stretchfolienmaschine beruht darauf, die Vorstreckfähigkeit der Maschine mit einer Folienqualität abzugleichen, die diesem spezifischen Dehnungsgrad standhalten kann, ohne zu reißen.
2. Folienspannung (Haltekraft)
Während das Vorstrecken im Wagen erfolgt, ist die Folienspannung die Kraft, die zwischen dem Wagen und der Palette angewendet wird, während der Film gewickelt wird. Wenn die Spannung bei einer leichten Last zu hoch eingestellt ist, kann der Film die Kartons zerdrücken oder die oberen Schichten versetzen. Umgekehrt, wenn die Spannung zu niedrig ist, wird die Last während des Transports verrutschen. Die Bediener müssen die Wickelmuster-Einstellungen anpassen, um eine leichtere Spannung auf zerbrechliche Güter und eine höhere Spannung auf schwere, starre Gegenstände wie Ziegel oder Maschinenbauteile anzuwenden.
3. Folienstärke und Filmauswahl
Die Auswahl der richtigen Folienstärke (gemessen in Mikrometern oder Gauge) hängt vom Gewicht und den scharfen Kanten der Last ab.
Gießfolie: Wird durch einen kontinuierlichen Gießprozess hergestellt. Sie bietet hohe Klarheit, leises Abwickeln und hervorragenden Glanz, was sie für das Standard-Barcode-Scannen durch die Folie geeignet macht.
Blasfolie: Wird hergestellt, indem geschmolzenes Polymer in eine große Blase geblasen wird. Sie hat eine überlegene Durchstoßfestigkeit und hohe Haltekraft, was sie für schwere, unregelmäßige Lasten mit scharfen Kanten geeignet macht, obwohl sie lauter und weniger transparent ist.
Die Verwendung einer dünnen, leistungsschwachen Folie auf einer Hochgeschwindigkeits- Automatikmaschine führt zu häufigem Reißen und Ausfallzeiten. Youyi stellt eine Vielzahl von Maschinenfolien her, die für hohe Vorstreckanforderungen ausgelegt sind und gleichzeitig Durchstoßfestigkeit bieten.
4. Lastklassifizierung (A-, B- und C-Profile)
Logistikfachleute klassifizieren Palettenlasten, um die Wickeleinrichtung zu bestimmen:
A-Lasten: Einheitliche, rechteckige Paletten ohne Vorsprünge. Diese sind am einfachsten zu wickeln und erfordern eine standardmäßige Folienstärke und moderate Haltkraft.
B-Lasten: Leicht unregelmäßige Paletten mit Vorsprüngen von bis zu zwei Zoll. Diese erfordern eine höhere Durchstoßfestigkeit und sorgfältige Spannungs- kontrolle.
C-Lasten: Hochgradig unregelmäßige, schwere oder scharfkantige Paletten. Diese erfordern Folien mit schwerer Gauge, maßgeschneiderte Wickelmuster und hohe Reißfestigkeit, um strukturelle Versagen zu verhindern.
Maschinentypen und ihre Anwendungsszenarien
Die physische Struktur der Palette und das Volumen der täglichen Sendungen bestimmen die Art der benötigten Wickelmaschinen. Jedes Design bietet spezifische Vorteile für unterschiedliche Betriebsumgebungen.
| Maschinentyp | Betriebsprinzip | Am besten geeignet für | Produktionsvolumen |
|---|---|---|---|
| Drehteller-Wickler | Die Palette wird auf einer rotierenden Plattform platziert, während der Folienwagen vertikal auf und ab bewegt wird. | Stabile, standardisierte Palettenlasten mittlerer Gewichtsklasse. | Niedriges bis mittleres Volumen (bis zu 40 Paletten/Stunde). |
| Rotationsarm-Wickler | Die Palette bleibt stationär auf dem Boden, während ein Überkopfarm darum rotiert, um die Folie anzubringen. | Extrem schwere, sehr leichte oder hochinstabile Lasten. | Mittleres bis hohes Volumen (45 bis 80 Paletten/Stunde). |
| Orbital (Horizontal) Wickler | Das Produkt bewegt sich horizontal durch einen rotierenden Ring, der die Folie darum wickelt. | Lange Gegenstände wie Rohre, Holz, Metallprofile oder Teppiche. | Spezialisierte Fertigungslinien. |
In Einrichtungen, in denen Paletten leicht oder kopflastig sind, kann eine Drehteller-Maschine dazu führen, dass die oberen Kartons aufgrund der Zentrifugalkraft herunterrutschen. In diesen Situationen ist eine Rotationsarm-Maschine die sicherere Wahl, da sich die Palette während des Wickelzyklus nicht bewegt. Dieser Ansatz hält die Last während des Prozesses stabil.
Behebung häufiger betrieblicher Engpässe
Selbst mit fortschrittlicher Ausrüstung können Verpackungslinien Probleme erleben, die zu Ausfallzeiten und Materialverschwendung führen. Die Bewältigung dieser Herausforderungen erfordert Anpassungen der Maschineneinstellungen und die Auswahl der richtigen Materialien.
Häufige Folienbrüche
Wenn die Folie während eines Zyklus reißt, muss die Maschine angehalten, neu eingefädelt und neu gestartet werden, was die Produktion verlangsamt. Dieses Problem wird oft durch Einschnitte am Rand der Folienrolle, falsche Vordehn-Einstellungen oder scharfe Ecken an der Palette verursacht. Wenn die Folie über ihr physisches Limit hinaus gedehnt wird, sollten die Bediener das Vordehnverhältnis senken oder auf eine Hochleistungsfolie von Youyi umsteigen, die für hohe Dehnung ausgelegt ist. Darüber hinaus kann die Inspektion der Vordehnrollen auf Kleberückstände helfen, reibungsbedingte Risse zu verhindern.
Palettenzerdrückung und Kartondeformation
Zu viel Spannung auf leichte oder leere Kartons kann die Verpackung zerdrücken und die Produkte im Inneren beschädigen. Um dies zu verhindern, sollten die Bediener die Wagen-Spannung reduzieren und gleichzeitig ein hohes Vordehnverhältnis beibehalten. Dies ermöglicht es der Folien, sich vollständig im Wagen zu dehnen und eine sanfte, konstante Haltekraft um die Kartons anzuwenden, ohne sie zu zerdrücken.
Folienende Entwirrung
Nachdem eine Palette gewickelt wurde, muss das Ende der Folie (das Ende) gesichert werden. Wenn das Ende lose hängt, kann es automatisierte Sensoren in Lagerräumen auslösen oder sich in Gabelstapler-Rädern verfangen, was die gesamte Wicklung entwirren kann. Der Einsatz von automatischen Schneid- und Wischsystemen sichert das Folienende an der Palette und verhindert ein Entwirren während der Lagerung und des Versands.
Best Practices für Materialeffizienz und Lastintegrität
Ein zuverlässiges Wickelmuster zu erreichen, erfordert regelmäßige Kalibrierung und konsistente Standardbetriebsverfahren. Die Implementierung dieser Praktiken hilft, Abfall zu reduzieren und die Laststabilität aufrechtzuerhalten:
Überprüfen Sie die Unter- und Oberverpackungen: Wenden Sie immer mindestens drei Schichten Folie auf der unteren Palettenstruktur und der oberen Schicht von Kartons an. Die Unterverpackung verankert die Ladung an der Holzpalette und verhindert, dass sie während des Transports abrutscht.
Führen Sie regelmäßige Tests der Haltekraft durch: Verwenden Sie ein Werkzeug zur Messung der Haltekraft, um die Wickelspannung oben, in der Mitte und unten auf der Palette zu messen. Führen Sie diese Tests wöchentlich durch, um sicherzustellen, dass die Maschine ordnungsgemäß kalibriert bleibt.
Überwachen Sie die Lagerbedingungen der Rollen: Lagern Sie Stretchfolienrollen in temperaturkontrollierten Umgebungen, fern von direkter Sonneneinstrahlung. Übermäßige Hitze kann die Haftmittel in der LLDPE-Formel abbauen, wodurch die Folie weniger haftend und schwerer anzuwenden wird.
Durch die Verwendung von qualitätsgeprüften Stretchfolien von Youyi können Einrichtungen konstante Verpackungsstandards aufrechterhalten, den Maschinenverschleiß reduzieren und sicherstellen, dass ihre Sendungen sicher an ihren Bestimmungsorten ankommen.
Partnerschaft mit Youyi für industrielle Verpackungslösungen
Die Auswahl der richtigen Verpackungsmaterialien ist entscheidend, um Ihre Versand- operationen reibungslos zu gestalten. Bei Youyi stellen wir leistungsstarke Stretchfolien her, die für den zuverlässigen Einsatz auf modernen Hochgeschwindigkeitswickelmaschinen entwickelt wurden. Unsere Produkte sind darauf ausgelegt, eine konstante Vorstreckleistung, hohe Durchstoßfestigkeit und stabile Haltekraft über verschiedene Palettenprofile hinweg zu bieten.
Unser technisches Team steht bereit, um Ihnen bei der Analyse Ihres aktuellen Verpackungs- setups zu helfen, Einsparpotenziale bei Materialien zu identifizieren und die besten Folienqualitäten für Ihre Geräte zu empfehlen. Kontaktieren Sie uns noch heute, um Produktspezifikationen anzufordern, Testrollen zu bestellen oder Ihre Anforderungen an industrielle Verpackungen zu besprechen. Lassen Sie uns Ihnen helfen, Ihre Lieferkette mit unserer zuverlässigen Fertigungsexpertise abzusichern.
Häufig gestellte Fragen
Q1: Wie wähle ich zwischen gegossener und geblasener Stretchfolie für die Maschinenverpackung?
A1: Ihre Wahl sollte von Ihrem Lastprofil und der Lagerumgebung abhängen. Gegossene Folie ist leise, klar und kosteneffektiv, was sie ideal für standardisierte, einheitliche Lasten macht, bei denen ein Barcode-Scanning erforderlich ist. Geblasene Folie bietet überlegene Reiße- und Durchstoßfestigkeit, die für schwere, unregelmäßige Lasten mit scharfen Ecken notwendig ist, auch wenn sie während der Anwendung lauter und weniger transparent ist.
Q2: Warum reißt die Stretchfolie während des Vorstreckprozesses ständig?
A2: Häufige Risse werden normalerweise durch das Einstellen des Vorstreckverhältnisses zu hoch für die aktuelle Folienqualität, die Verwendung einer Folie mit Kantenschäden oder abgenutzte Rollen im Wagen verursacht. Eine Senkung der Vorstreckeinstellung, die Überprüfung der Rollen auf physische Schäden oder der Wechsel zu einer hochfesten Maschinenfolie von Youyi kann dieses Problem lösen.
Q3: Was ist die ideale Haltekraft für eine Standardpalette mit 500 kg Last?
A3: Die Zielhaltekraft hängt von der Produktart und der Laststabilität ab. Allgemein benötigen stabile, einheitliche Palettenlasten mit einem Gewicht von etwa 500 kg zwischen 10 und 15 lbs (4,5 bis 6,8 kg) Haltekraft oben, in der Mitte und unten, um ein Verrutschen während des Transports zu verhindern.
Q4: Kann ich Handwickelfolie auf einer automatischen Drehteller-Maschine verwenden?
A4: Es wird nicht empfohlen. Handfolien sind dünner, haben niedrigere Vorstreckgrenzen (oft unter 20%) und sind auf unterschiedlichen Kerngrößen gewickelt. Die Verwendung von Handfolie auf einer automatischen Maschine führt zu sofortigem Reißen und hohem Materialabfall, da der Maschinenwagen für die höhere Spannung und größere Rollen von Maschinenfolien ausgelegt ist.
Q5: Wie trägt der korrekte Einsatz von Stretchfolienmaschinen zur Umweltnachhaltigkeit bei?
A5: Das maschinelle Wickeln reduziert den Plastikmüll, indem es die hohen Vorspannfähigkeiten von LLDPE-Folie nutzt. Durch das Dehnen des Materials um bis zu 250 % oder mehr verwendet eine Maschine erheblich weniger Rohplastik, um die notwendige Haltekraft im Vergleich zum manuellen Wickeln zu erreichen, was den Einrichtungen hilft, ihren gesamten Materialverbrauch zu senken.