



En entornos industriales exigentes—desde estructuras secundarias aeroespaciales hasta la montaje de palas de turbinas eólicas—los ingenieros buscan constantemente adhesivos que fusionen el fijado temporal con el curado permanente. Las cintas tradicionales a menudo obligan a un compromiso: alta adherencia pero débil estabilidad térmica, o excelente resistencia final pero difíciles de quitar después de posicionar. La aparición de la cinta de curado super cut aborda exactamente esta brecha. No es simplemente una cinta de doble cara; es un material de doble función que ofrece una adhesión inicial controlada, un comportamiento de corte limpio y un perfil de curado químicamente activado bajo calor y presión. Para las operaciones B2B que buscan reducir los tiempos de ciclo y eliminar los pasos manuales de desmoldeo, comprender esta tecnología ya no es opcional.
¿Qué distingue a la cinta de curado super cut de las cintas industriales estándar?
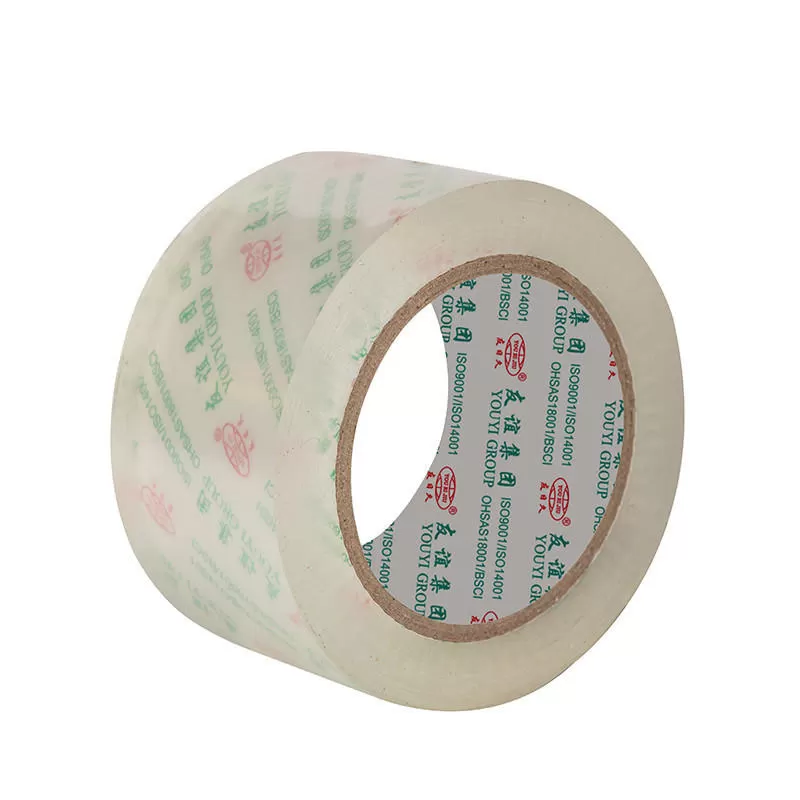
Las cintas estándar sensibles a la presión (acrílicas, de silicona o a base de goma) proporcionan unión inmediata pero se descomponen cuando se exponen a ciclos de curado elevados—dejando a menudo residuos carbonizados en sustratos compuestos o metálicos. Por el contrario, los adhesivos de película estructural requieren almacenamiento en congelador y equipos de aplicación complejos. La cinta de curado super cut se sitúa en la intersección: incorpora un sistema de resina termoestable (típicamente epoxi modificado o bismaleimida) que permanece pegajoso a temperatura ambiente para facilitar la colocación, pero se entrecruza permanentemente una vez que el ensamblaje entra en una prensa calentada, horno o autoclave. El atributo "super cut" se refiere al módulo ingenierizado y la tenacidad a la fractura de la cinta, permitiendo un corte limpio durante el recorte de capas o la unión de panales sin rasgar o dejar hilos adhesivos. Las características clave incluyen:
Resistencia verde controlada (3–8 N/cm de adhesión por desgarro) para mantener contornos complejos sin deslizamiento.
Temperatura de transición vítrea (Tg) superior a 150°C después del curado completo, adecuada para procesos de co-unión secundaria.
Cero residuos de transferencia en forros de liberación o superficies de herramientas, reduciendo la limpieza posterior al curado.
Compatibilidad con sistemas de colocación de cinta automatizados (ATL) – el forro y el ancho de corte pueden personalizarse para efectores finales robóticos.
Puntos críticos de la industria que la cinta de curado super cut resuelve directamente
A lo largo de las líneas de fabricación de compuestos y unión de metales, cuatro desafíos recurrentes impulsan el cambio hacia cintas de curado especializadas. Cada uno de estos impacta directamente el rendimiento de primera pasada y los costos de retrabajo.
1. Empalme de capas ineficiente y estabilización de preformas
Al apilar múltiples capas de prepreg, los fijadores temporales (adhesivos en spray) a menudo causan una distribución inhomogénea de la resina, lo que lleva a puntos secos o porosidad después del curado. La costura manual o el enmascarado puntual son intensivos en mano de obra. Un rollo continuo de cinta de curado super cut aplicado a lo largo de los bordes de las capas mantiene el montaje firmemente, y su química de resina co-curada con la matriz de prepreg, eliminando ciclos de desmoldeo separados.
2. Empalme de núcleo de panal sin celdas bloqueadas
Los paneles sándwich de panal requieren empalmar secciones de núcleo utilizando adhesivos de película. Los adhesivos en pasta estándar tienden a fluir hacia las celdas, añadiendo peso y reduciendo el rendimiento mecánico. La cinta de curado super cut, cuando se corta a anchos estrechos (5–15 mm), une núcleo a núcleo precisamente en puntos nodales. Las características de flujo mínimo de la cinta mantienen las celdas abiertas mientras logran resistencias al corte superiores a 2.5 MPa después del curado.
3. Estabilidad Térmica Durante el Curado Fuera de Autoclave (OOA)
Muchos prepregs OOA se curan a 120–130°C durante 90–120 minutos. Las cintas de enmascarar convencionales se degradan por encima de 100°C, desgasificando y contaminando la bolsa de vacío. Formulada con epoxi novolac de alta temperatura, la cinta de curado super cut soporta tasas de aumento de hasta 5°C/min y mantiene su grosor de línea de unión (150–250 µm) incluso bajo presión de vacío total. Esto previene el movimiento de las piezas durante la fase crítica de gelificación.
4. Recorte Sin Residuos y Unión Secundaria
Después del desmoldeo, las piezas a menudo necesitan unión secundaria—por ejemplo, la fijación de refuerzos o soportes. La abrasión mecánica o el uso de solventes para eliminar residuos de cinta temporal aumentan el costo. Debido a que la red curada de la cinta de curado super cut está completamente reticulada, cualquier exceso que se extienda más allá de la línea de unión puede ser lijado o mecanizado sin emborronar. Para aplicaciones que requieren limpieza absoluta (como bancos ópticos o componentes de tanques de combustible), esta característica es decisiva.
Profundización Técnica: Química, Cinética de Curado y Rendimiento Mecánico
Los ingenieros que evalúan la cinta de curado super cut deben examinar tres parámetros cuantificables: grado de B-etapa, temperatura de inicio de curado y estabilidad de almacenamiento. A diferencia de los adhesivos líquidos, la cinta se suministra como una película sólida sobre un liner de liberación recubierto de silicona. La resina está parcialmente avanzada (en B-etapa) a un estado no pegajoso en condiciones ambientales, pero el fabricante activa la pegajosidad a través de un endurecedor microencapsulado o aplicando un ligero calor (35–45°C) durante la aplicación. Este mecanismo de "curado latente" proporciona varios meses de vida útil a 23°C, a diferencia de los adhesivos de película refrigerados.
Durante el ciclo de curado térmico, ocurren las siguientes transiciones de fase:
80–100°C: La viscosidad de la resina disminuye, permitiendo la humectación del sustrato (fibra de carbono, aluminio o Nomex). Comienza la reticulación inicial, pero la línea de unión sigue siendo deformable.
120–150°C: Se forma una red de reticulación completa; la resistencia al corte por solape aumenta a >18 MPa en aluminio arenado.
Enfriamiento: La cinta curada actúa como un adhesivo estructural, no solo como una ayuda de posicionamiento. Las muestras co-curadas muestran fallo cohesivo durante las pruebas de desgarre, confirmando la formación de una interfaz fuerte.
Para los fabricantes que adoptan procesos automatizados, la característica "super cut" de la cinta se cuantifica por la energía requerida para cortarla limpiamente a 25°C. Las cintas acrílicas estándar exhiben una elongación >400%, causando bordes desgastados; la cinta de curado super cut está formulada con una elongación de ruptura por debajo del 120% y un alto módulo de tensión (≥800 MPa). Esto permite un corte rotativo a alta velocidad (30 m/min) con una formación mínima de rebabas, esencial para perfiles de refuerzos compuestos intrincados.
Escenarios de Aplicación Primaria en Diversas Industrias
Si bien la tecnología se originó en talleres de prototipos aeroespaciales, la cinta de curado super cut ahora se prolifera en compuestos automotrices, equipos deportivos y gestión térmica de electrónica. A continuación se presentan ejemplos concretos de implementación.
Aeroespacial: Empalmes de Panal en Cubiertas de Motores
Los principales proveedores de aeronaves de nivel 1 utilizan cinta de curado super cut para unir segmentos de núcleo de panal antes de unirlos a las hojas de cara. La cinta reemplaza compuestos de encapsulado que consumen mucho tiempo. Los operadores colocan la cinta en rampas de núcleo, activan una ligera presión con los dedos y luego curan dentro del ciclo estándar de co-unión. Las pruebas de resistencia al corte según ASTM D3165 muestran cargas de fallo dentro del 5% de los adhesivos de película tradicionales, sin embargo, el tiempo de manejo se reduce en un 40%.
Energía Eólica: Ensamblaje de Preformas de Capuchón de Espiga
Los enormes capuchones de espiga para las palas involucran docenas de capas de prepreg de carbono unidireccional. Sin preformas estables, las capas se desplazan durante el envasado al vacío. Aplicar cinta de curado super cut a lo largo de los bordes y en los puntos de cruce bloquea la geometría de la pila, permitiendo que toda la preforma sea levantada y colocada en el molde. Después de la infusión y el curado, la matriz de epoxi de la cinta se integra sin problemas, sin añadir material extraño.
Aligeramiento Automotriz: Sellado de Enclosures de Batería
Las bandejas de batería de vehículos eléctricos hechas de compuesto moldeado en lámina (SMC) requieren la fijación de la tapa con adhesivo y sujetadores mecánicos. Usar cinta de curado de corte super como ayuda de ensamblaje temporal mantiene la tapa en posición mientras el robot aplica espuma estructural. La cinta se cura durante el ciclo de calor de la espuma, proporcionando un sellado secundario contra la entrada de humedad. Los fabricantes de automóviles informan una reducción de retrabajo debido a desalineaciones del 8% a menos del 1.5%.
Parámetros de Personalización: Cómo Youyi Alinea las Propiedades de la Cinta a Su Proceso
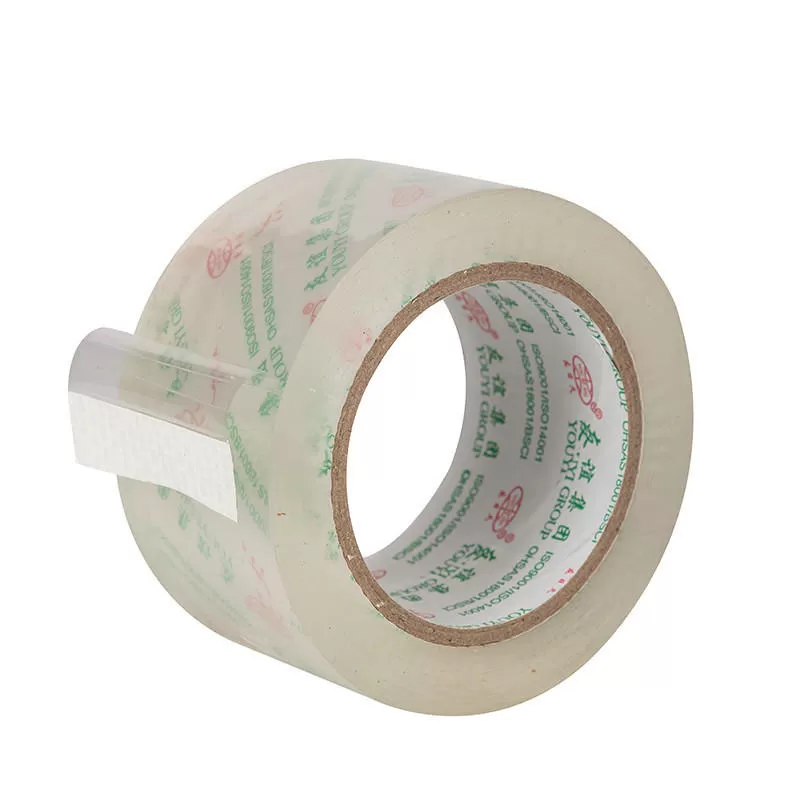
Las cintas de curado estándar rara vez coinciden con el grosor, ancho o nivel de pegajosidad exactos requeridos para líneas automatizadas. Ahí es donde fabricantes especializados como Youyi brindan consultoría de ingeniería. Con más de una década de experiencia en recubrimientos y laboratorios de formulación internos, Youyi adapta la cinta de curado de corte super basada en tres ejes modulares:
Grosor del portador y adhesivo: De 50 µm a 400 µm. Los portadores más gruesos (malla de vidrio o película de poliimida) mejoran el manejo para grandes espacios; las opciones más delgadas son adecuadas para micro-conexiones.
Nivel de pegajosidad (prueba de pegajosidad con bola rodante): Versiones de baja pegajosidad (2–4 cm) para fijaciones reposicionables; alta pegajosidad (1–2 cm) para ensamblajes verticales.
Rango de temperatura de curado: Estándar (120°C/30 min), baja temperatura (80°C/60 min para sustratos sensibles a la temperatura), y curado rápido (150°C/10 min) para líneas de alto rendimiento.
Además, Youyi ofrece anchos de corte de 3 mm a 500 mm, con impresión de forro personalizada para trazabilidad de lotes—crítico para talleres certificados por NADCAP. Cada lote de producción se prueba para tiempo de gel, dureza Shore D después del curado, y adhesión de pelado en sustratos proporcionados por el cliente. Esto previene el riesgo común de incompatibilidad cinta-sustrato (por ejemplo, rubor de amina en epoxis o corrosión con magnesio).
Eficiencia de Proceso Comparativa: Flujo de Trabajo de Cinta de Curado Tradicional vs. Corte Super
Considere una ejecución típica de stringer compuesto: 100 partes por semana, cada una requiriendo 8 empalmes de capas y 4 uniones de núcleo de panal. Usando adhesivo en spray tradicional y adhesivo en pasta, los pasos del proceso implican:
Enmascaramiento de áreas → 2 min.
Aplicación de adhesivo en spray y 10 min de evaporación → espera.
Posicionamiento de capas (riesgo de movimiento) → 5 min.
Mezcla y aplicación de pasta de núcleo (30 min de vida útil) → 8 min por unión.
Despresurización en bolsa de vacío (20 min).
Tiempo total de contacto por parte: aprox. 45 minutos. Con la cinta de curado de corte super de un proveedor como Youyi, las mismas tareas se reducen a: aplicar cinta a los bordes de las capas (3 min), pelar el forro, colocar tiras de cinta de núcleo (2 min), proceder directamente al envasado sin despresurización. Tiempo de contacto: 5 minutos por parte. A escala anual, eso se traduce en 3,400 horas de trabajo ahorradas—y cero emisiones de solventes de latas de spray.
Certificaciones de Calidad y Cumplimiento para Industrias Reguladas
Cualquier comprador B2B en aeroespacial, defensa o dispositivos médicos requiere evidencia documentada. Mientras que muchos proveedores de cinta ofrecen solo hojas de datos técnicos genéricas, los fabricantes de cinta de curado de corte super de buena reputación proporcionan:
Producción certificada ISO 9001:2015 y AS9100D (aeroespacial).
Desgasificación según ASTM E595 (pérdida de masa total <1.0%, material volátil condensable recolectado <0.1%).
Retardancia a la llama (UL 94 V-0 o FAR 25.853).
Certificados de conformidad específicos por lote (CoC) con trazabilidad a números de lote de materia prima.
Para los clientes que trabajan con fibra de carbono o carcasas electrónicas sensibles, se proporcionan pruebas de limpieza iónica (ROSE) y espectroscopía infrarroja por transformada de Fourier (FTIR). Siempre solicite esto a su socio de cinta para evitar modos de fallo ocultos.
Almacenamiento, Vida Útil y Mejores Prácticas de Manejo
Para mantener la reactividad latente de la cinta de curado super cut, siga estas pautas:
Almacene los rollos originales sellados a 5–25°C, <60% de humedad relativa. No congele.
La vida útil es típicamente de 12 meses a partir de la fecha de fabricación. Después de abrir, use dentro de 3 meses.
Aplicar con rodillo de mano de goma (fuerza de 3–5 kg) para asegurar contacto íntimo sin atrapamiento de aire.
No estire la cinta durante la aplicación; esto puede adelgazar el adhesivo y reducir la resistencia de la línea de unión curada.
Al usar dispensación automatizada, Youyi ofrece la cinta en núcleos de plástico (76 mm o 152 mm ID) con longitudes sin empalmes de hasta 500 metros. Para entornos de sala limpia (ISO Clase 7), están disponibles versiones de revestimiento de baja partículas.
Preguntas Frecuentes (FAQ)
Q1: ¿Se puede usar la cinta de curado super cut como el único adhesivo estructural, o solo como un accesorio temporal?
A1: Está diseñada como un material de doble propósito. Para aplicaciones de baja carga (por ejemplo, empalmes de núcleo de panal, llenado de bordes y unión de plásticos delgados), la cinta completamente curada proporciona suficiente resistencia estructural. Para juntas portantes primarias (por ejemplo, paneles de corte metal a metal), recomendamos usarla en combinación con adhesivo en pasta o como ayuda de posicionamiento antes de aplicar una unión estructural principal.
Q2: ¿La cinta de curado super cut requiere un ciclo de curado diferente al del prepreg compuesto que normalmente uso?
A2: Idealmente, la ventana de curado de la cinta debería superponerse con el ciclo del compuesto. La mayoría de las formulaciones de cinta de curado super cut están diseñadas para curar entre 120–150°C, lo que coincide con los prepregs epóxicos típicos. Si su proceso utiliza curado a baja temperatura (por ejemplo, 80°C para prepreg de herramientas), Youyi ofrece una variante de baja temperatura que se entrecruza completamente a 80°C/90 minutos.
Q3: ¿Cómo quito la cinta de corte super cut curada si el ensamblaje es rechazado antes del curado?
A3: Antes de la exposición térmica, la cinta no curada se puede despegar manualmente o con un raspador de plástico; el adhesivo residual se elimina fácilmente con alcohol isopropílico o un limpiador de hidrocarburos como el nafta. Después del curado completo, la abrasión mecánica (papel de lija o almohadilla abrasiva) es el único método efectivo. Por lo tanto, siempre valide la colocación antes de entrar al horno/autoclave.
Q4: ¿Qué preparaciones de superficie son necesarias para una unión óptima con la cinta de curado super cut?
A4: Para metales: desengrasar con MEK o acetona, luego lijar con papel de lija de grano 180 y limpiar nuevamente. Para compuestos: lijado ligero (si se sospecha que hay agente desmoldeante) seguido de limpieza con solvente. Para panal: no se necesita preparación, pero asegúrese de que los nodos estén secos y libres de polvo. La resina en estado B de la cinta tiene buena tolerancia a la contaminación menor, pero los mejores resultados requieren superficies limpias.
Q5: ¿Se puede usar la cinta de curado super cut en curados solo con bolsa de vacío sin presión de autoclave?
A5: Sí. Funciona de manera efectiva bajo presión de bolsa de vacío (≈1 bar). Sin embargo, asegúrese de que no existan arrugas o bolsas de aire porque la cinta no fluirá como una pasta. Para sustratos porosos como espuma o panal, aplicar un ligero peso muerto (2–5 kg/m²) mejora la humectación. Las propiedades mecánicas finales estarán dentro del 90% de los valores curados en autoclave, lo que es suficiente para la mayoría de las estructuras secundarias.
Q6: ¿Proporciona Youyi muestras para la validación del proceso antes de los pedidos al por mayor?
A6: Absolutamente. Youyi apoya a los clientes B2B con kits de muestras de ingeniería que incluyen varios anchos, tipos de portadores y perfiles de curado. Cada envío de muestra incluye una hoja de datos con parámetros recomendados. Contacte al equipo de ventas técnicas para solicitar muestras adaptadas a su sustrato y condiciones de procesamiento esperadas.
Conclusión y Próximos Pasos: Optimice Su Ensamblaje con Cinta de Curado Super Cut
El cambio de cintas de sujeción genéricas a soluciones de curado térmico diseñadas está acelerándose a medida que los fabricantes buscan reducir el retrabajo, tener celdas de trabajo más limpias y mayor automatización. La cinta de curado Super Cut satisface estas demandas al combinar adherencia instantánea con curado permanente, junto con propiedades de corte limpio que permiten líneas de empalme precisas. Ya sea que esté ensamblando tapas de spar de palas eólicas, recintos de baterías automotrices o paneles interiores de aeronaves, esta categoría de cinta elimina varios pasos que no agregan valor en su planta de producción.
Para evaluar cómo la cinta de curado Super Cut puede integrarse en su proceso específico—desde la colocación de capas hasta el co-curado final—colabore con formuladores experimentados. Youyi ofrece total transparencia: informes de reología, pruebas de despegue específicas del sustrato y corte personalizado para coincidir con sus cortadoras automatizadas. Vaya más allá de la prueba y error con cintas estándar y solicite una auditoría del proceso o un kit de muestras.
¿Listo para mejorar su eficiencia de unión? Contacte directamente al equipo de ingeniería de Youyi para discutir sus parámetros de aplicación, la resistencia al corte curado requerida y el volumen de producción. Obtenga una cotización personalizada y documentación técnica dentro de las 48 horas.
Enviar una consulta → o complete el formulario de solicitud en nuestro portal B2B. Ingeniemos juntos un curado más inteligente.